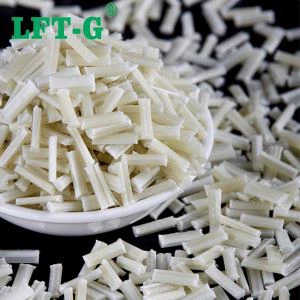

Модифікований пластик, довгий скляний волокна PP довго, в кінці, як довго?
Ймовірно, ви читали багато новин та статей про легкі автомобілі, довгі склопластикові PP та нейлонові жовті, і хто запустив нову продукцію зі склопластику. Істина підкреслюється "чому? Як використовувати? Де?" Ніхто не згадав про найпримітивніше - як підготувати ці матеріали? Сяо Б'янь читати тільки відчував, що "тіло було витиснене", пластикові частини на машині, а також, як провести день, щоб поговорити?

Отже, Сяо Бянь сьогодні розмовляє з вами і як забезпечити ефективну довжину скловолокна в матриці смоли з обладнання та технології? Що стосується того, як застосувати, то які продукти, після слів. Забрати всіх комічних людей, як сказати слово, тобто "повернутися до оригіналу, ніколи не забувати про початок серця!"
По-перше, найкраща довжина стрічки під скло скло
Скловолокно в довжині матриці смоли занадто коротке, тільки зіграло роль наповнювача, не може дозволити собі посилити роль (наприклад, кілька сотень доларів на тонну СаСО3 такий же ефект, як і втрата вами); занадто довго, хоча посилений ефект істотний, але впливає на дисперсію скловолокна в матриці смоли, утворюючи процеси та продуктивність продукта.

Вплив довжини утримання волокон на продуктивність у графіках
Тому, як правило, вважається, що ідеальна довжина скловолокна в термопластичній матриці повинна бути в 5 разів більшою за критичну довжину. Критична довжина - це мінімальна довжина, необхідна для скловолокна під напругою у заданому діаметрі армованого термопластом волокна для досягнення значення його напруги при розриві. Популярно, що ви йдете в торговий центр, щоб купувати штани, довжина труб штанів, як правило, не тільки добре до щиколотки, але рости на кілька сантиметрів, щоб запобігти скорочення вночі в штани це концепція. Як кажуть "не більше, ніж попередньо".

Малюнок довгий / короткий скло волокно модифікований PP порівняння
Оскільки у стеклопластику, армоване пластмасою, довжина стеклопластика досягає лише певної довжини, щоб перенести стрес, відігравати певну роль у підвищенні матеріалу, в іншому випадку це повноцінний CaCO3. Але це не те ж саме, як роман бойових мистецтв "один дюйм довжиною, один дюйм міцний", але є найкраща довжина. Крім того, навіть якщо визначити оптимальну довжину, не може бути гарантовано 100%, що ефективна довжина скловолокна в продукті є цінністю, оскільки технологічне обладнання та процес мають великий вплив на остаточну ефективну довжину скловолокна . Наприклад, ваші штани стискуються. Отже, Xiaobian поговорить з вами про те, як забезпечити ефективну довжину стеклопластика по обладнанню та технологіям.
По-друге, фактори, що впливають на ефективну довжину скловолокна в пластмасі
1, коефіцієнти обладнання
(1) гвинтова конфігурація та конфігурація ствола
Загальні задачі конфігурації конфігурації двох консолей та конфігурації стовбура для виготовлення склопластику є: (1) запобігання деградації матричної смоли і рівномірне розсіювання скляного волокна в матричній смолі; (2) для забезпечення того, щоб кожне волокно було максимально розплавлене полімерним ступенем зволоження; ③ волосіння різати до найкращої довжини, щоб забезпечити, щоб суміш досягло максимального ефекту посилення; ④ екструзійного процесу летких викидів можна злити.
⑴ скляна волокна додано до конфігурації гвинтів: скловолокно, додане до канавки, повинно використовуватися для великого свинцю, полімер заповнений гвинтовою канавкою для виділення достатньо місця для розміщення скловолокна. Крім того, щоб запобігти блокування порту полімеру, коротке скло волокно вводять оригінальною ниткою, а довге скло можна ввести, принаймні, з однією парою масивального диска оригіналом.
⑵ скляна волокна відрізається і розсіюється:
① скло волокна на вході нижче за схемою конфігурації гвинтів повинно сприяти змінам довжини скловолокна та гомогенізації. Довге скловолокно нескінченне. Після того, як додається гвинт, його слід нарізати на певну довжину і добре поєднувати з розплавом. Секція змішування повинна складатися з розподілених та змішаних оригінальних деталей або тонких дисках для замішування та зубчасті змішані оригінальні шматки.
② Коротке скло, переважно полімерне волокно розплавленого, просочене та дисперговане, тому секція для змішування може мати тоненьку мішальну пластину, що складається з мішального блоку або канавки в спіральному канавці по оригінальній резьбі або композиції з зубчастими пластинами.
(3) полімер з високою в'язкістю або високим вмістом скла (> 40%) конфігурації гвинтів, ніж полімер низької в'язкості або вміст скловолокна в конфігурації гвинта, забезпечує більш м'яке зсув, щоб скло не було розбите.
(2) параметри розділу вихлопних газів
Оскільки частина скла попередньо обробляється, наприклад, довгі скловолокнисті скручувальні волокна обробляються парафіновим емульгуючим пробковим матеріалом, а некруті волокна обробляють затверджувальним агентом. При певній температурі після того, як скловолокно змішане з розплавленим матеріалом, просочувальний агент та армуючий агент на скловолокні стають складовими компонентами після того, як вони піддаються підвищеній температурі під час процесу екструдування, а випускну секцію необхідно видалити бути виключеним. Вихлопна секція повинна розташовуватися нижче за входом зі склопластику, вище від потоку відпрацьованого отвору біля випускного отвору, герметизуючий гвинт повинен бути встановлений таким чином, щоб запобігти вилученню вакуумного насоса під дією частинок, наприклад, зворотної нитки або зворотного змішувального блоку .
(3) Остання частина гвинта (секція тиску гомогенізації та збірки)
Для того, щоб витіснити суміш у матрицю, для встановлення тиску екструзії слід використовувати невелику направляючу подачу нитки. У відпрацьованому порту та останній ділянці гвинта, а іноді і для встановлення оригіналу зубчастої пластини, гомогенізація волокон забезпечує рівномірний розподіл склопластику.
2Технологічні чинники
(1) Скловолокно додано
Довге скловолокно та коротке скло волокно приєднуються, використовуючи різні методи.
① зазвичай приєднуються прилади для вимірювання короткого скловолокна, але коли довжина подрібненої скловолокна більше 6 мм, ви можете використовувати вібраційний дозатор, премікс полімеру та скловолокна разом, або це призведе до розділення волокна та смоли. Для збільшення виходу сторонній пристрій подачі може бути доданий бічним отвором для подачі.
② довга скляна волокна легше приєднуватися, не потребують спеціального пристрою подачі, доки вішаче скло волокна може бути у гніздо для подачі двох гвинтів.
(2) місце додавання скловолокна
У звичайних умовах полімер додають у перший (основний) порт для подачі, щоб розплавити, а потім додати порцію для скляного волокна вниз по течії, де використовується наступний корм. Через подальше харчування скляне волокно додають до розплавленого полімеру, розплав та суміш волокна, волокно обертається, відіграють роль у захисті від змащення, зменшує процес перемішування волокна та смоли, сприяє дисперсії та склопластику. розподіл в розплаві.
Албанія уклала
Ці фактори, перелічені Сяоб'ян, є лише деякими з найважливіших факторів. У процесі модифікації скла, зокрема модифікованих пластмас з довгим скловолокном, існує безліч факторів, що впливають на ефективну довжину скла. Отже, в кінцевому підсумку продуктивність продукту залежить від того, чи є процес, обладнання та рецепт відповідними. Технологія завжди нудна, але це весело, щоб бути частиною і любов'ю. Сяобьян потенціал та обмежені знання, ласкаво просимо до всіх професіоналів приватного чату Xiaobian, будь ласка, також освітив нас!
Матеріал надходить з книги Ян Міншана, під редакцією команди "Албан". Призначений для обміну технологіями, вивченням знань, албанським хірургом!